Сдать сплав 5хнв (гост 5950 — 2000) в санкт-петербурге
Содержание:
- Химический состав
- Инструментальная штамповая сталь 5ХНМ
- Механические характеристики
- Сплавы на основе системы Сr—Ni
- Сплавы на основе системы Fe—Ni—Cr
- Другие сплавы из категории Сталь инструментальная легированная
- Особенности материала
- Марка 5ХНМ – технологические особенности
- Расшифровка аббревиатуры
- Термообработка
- Сплав на основе системы Со—Ni
- Характеристики сплава 5ХНМ
Химический состав
Так как сталь У10А 7ХНМ состоит из двух разных сталей, имеющих в соединении различные элементы, то и их химический состав и его конечное влияние на свойства металла необходимо рассматривать отдельно.
| Сталь | С | Si | Mn | Cr | V | S | Ni | Cu | Р |
| У10А | 0.96-1.03 | 0.17-0.33 | 0.17-0.28 | 0.20 | – | <0.018 | <0.20 | <0.20 | <0.025 |
| 7ХНМ | 0.66-0.73 | 0.17-0.37 | 0.50-0.80 | 1.30-1.70 | 0.10-0.30 | <0.025 | <1.20-1.60 | <0.20 | <0.025 |
Химический состав этого уникального сплава представлен такими элементами:
Каждый элемент влечёт за собой положительное или же отрицательное качество и отвечает за определённую характеристику.
- углерод улучшает удержание режущей кромки, увеличивает вязкость, твердость износостойкость, но негативно сказывается на пластичности и в большом содержании ухудшает сопротивление ржавлению;
- кремний повышает прочность и, как марганец, используется в роли дегазатора;
- марганец увеличивает закаливаемость и вязкость, применяется во время плавки как элемент для удаления из металла кислорода, также он значительно увеличивает показатели твёрдости и одновременно хрупкости;
- хром положительно сказывается на твёрдости и твердости, значительно увеличивает коррозионную стойкость;
- ванадий улучшает прочность, устойчивость к износу и коррозиям, вязкость и плотность;
- сера – это, по сути, вредная примесь, негативно влияющая на стойкость к ржавчине, однородность поверхности, пластичность и т.д. Марганец несколько снижает её вредное воздействие на состав;
- никель добавляет коррозионную устойчивость, ударную вязкость, но уменьшает твердость;
- фосфор – это также вредная примесь, которая за счет растворения в фосфорите несколько повышает твердость, но ухудшает пластичность и увеличивает хрупкость.
Инструментальная штамповая сталь 5ХНМ
Марка 5ХНМ – назначение
Инструментальная штамповая сталь 5ХНМ используется при горячем деформировании цветных легких сплавов – штампы скоростной машинной штамповки; для изготовления прессовых штампов, молотовых штампов пневматических/ паровоздушных молотов (вес падающих составляющих более 3 т), блоков матриц – вставки горизонтально-ковочных машин.
Материал 5ХНМ – характеристики
|
Марка |
Классификация |
Вид поставки |
ГОСТ |
Зарубежные аналоги |
|---|---|---|---|---|
|
5ХНМ |
Сталь инструментальная штамповая |
Прутки и полосы |
5950–2000 |
есть |
Это интересно: Сталь 45 — характеристики, свойства, применение
Механические характеристики
| Сечение, мм | sТ|s0,2, МПа | σB, МПа | d5, % | y, % | кДж/м2, кДж/м2 | Твёрдость по Бринеллю, МПа | HRC |
|---|---|---|---|---|---|---|---|
| Поковки. Закалка в масло с 850 °С + Отпуск при 460-520 °С | |||||||
| 100-200 | ≥1420 | ≥1570 | ≥9 | ≥35 | ≥343 | 375-429 | 42-47 |
| Поковки 100-200 мм. Закалка в масло с 850 °С + Отпуск при 450 °С | |||||||
| — | — | — | — | — | — | — | ≥43 |
| Поковки. Закалка в масло с 850 °С + Отпуск при 460-520 °С | |||||||
| 200-300 | ≥1270 | ≥1470 | ≥11 | ≥38 | ≥440 | 352-397 | 40-44 |
| Поковки 100-200 мм. Закалка в масло с 850 °С + Отпуск при 450 °С | |||||||
| — | — | — | — | — | — | — | ≥39 |
| Поковки. Закалка в масло с 850 °С + Отпуск при 460-520 °С | |||||||
| 300-500 | ≥1130 | ≥1320 | ≥12 | ≥36 | ≥490 | 321-375 | 37-42 |
| Поковки 100-200 мм. Закалка в масло с 850 °С + Отпуск при 450 °С | |||||||
| — | — | — | — | — | — | — | ≥37 |
| Поковки. Закалка в масло с 850 °С + Отпуск при 460-520 °С | |||||||
| 500-700 | ≥930 | ≥1180 | ≥15 | ≥40 | ≥784 | 302-341 | 35-39 |
| 100 | — | — | — | — | — | — | ≥57 |
Сплавы на основе системы Сr—Ni
Сплав 47ХНМ. Отличается от сплавов типа 36НХТЮ на основе системы Fe—Ni—Сr значительно более высокой коррозионной стойкостью (в 10 и более раз) в окислительных средах на основе азотной кислоты.
Механические свойства сплава после умягчающей и упрочняющей термической обработки см. в табл. 204, 205. В закаленном состоянии сплав имеет аустенитную структуру и обладает высокой пластичностью. С повышением температуры закалки от 1100 до 1300°С прочность сплава уменьшается, а пластичность увеличивается (табл. 207).
Зависимость механических свойств ленты толщиной 0,7 мм от скорости охлаждения после нагрева при 1100—1250°С приведена в табл. 208.
Для получения максимальной пластичности, позволяющей изготавливать изделия методом штамповки и глубокой вытяжки, температура закалки сплава должна быть 1200—1250°С (охлаждение в воде). Нагрев выше 1250°С не рекомендуется, так как может вызвать частичное оплавление металла (температура плавления 1350°С). Нагрев ниже 1200°С, кроме потери пластичности, приводит к некоторому ухудшению свойств после отпуска.
Зависимость механических свойств сплава, закаленного с 1250°С, от температуры отпуска приведена на рис. 368. Максимальные значения прочности и твердости сплава получают после отпуска при 700—725°С в течение 5 ч (см. табл. 205).

Кинетика упрочнения сплава при 700°С приведена на рис. 369. Пятичасовая выдержка полностью обеспечивает максимальное упрочнение сплава, происходящее благодаря распаду γ-фазы с образованием мелкодисперсной смеси высокохромистой α-фазы и γ’-фазы.
На рис. 370 представлена температурная зависимость предела упругости и гистерезиса сплава.
Модуль упругости сплава при увеличении температуры от 20 до 500° С прямолинейно уменьшается от 23700 до 19400 кгс/мм2. Сплав применяется в качестве упругих и упругочувствительных элементов, а также как коррозионностойкий материал. Скорость коррозии сплава в кипящей азотной кислоте в зависимости от температуры отпуска приведена на рис. 371.
Скорость коррозии в 65%-ной HNО3 после старения при 700°С оценивается 4—5-м баллом по 10-балльной шкале стойкости, что соответствует группе стойких материалов. В умягченном состоянии (после закалки от 1200—1250°С) скорость коррозии сплава значительно меньше (3—4 балла). Механические свойства сплава в зависимости от температуры испытания приведены на рис. 372. Температура нагрева металла перед горячей деформацией 1200—1250°С.

Сплав 40ХНЮ-ВИ. Механические свойства и твердость сплава приведены в табл. 204, 205. Уровень механических свойств сплава 40ХНЮ-ВИ после деформационного и дисперсионного твердения практически одинаков.
В закаленном состоянии сплав имеет аустенитную структуру и обладает высокой пластичностью. С повышением температуры закалки от 1150 до 1250°С прочность сплава падает, а пластичность возрастает. Зависимость твердости и механических свойств закаленного сплава от температуры отпуска приведена на рис. 373, 374.


Оптимальной термической обработке (закалка с 1150°С + отпуск при 500°С, 5 ч) подвергают детали, которые должны иметь высокую твердость и прочность (например, приборные подшипники, режущие инструменты, детали передаточных механизмов). Кинетика упрочнения сплава в процессе старения при 600°С приведена на рис. 375.
Упрочнение сплава при старении происходит благодаря распаду γ-фазы с выделением α- и γ’-фаз (Ni3Al) с гранецентрированной кубической решеткой, когерентно связанной с матрицей.
На рис. 376 приведена зависимость твердости холоднотянутой проволоки диаметром 0,5 мм (обжатие 80—90%) от температуры отпуска.
Керны приборов обрабатывают при 500—550°С в течение 5 ч, что соответствует максимальной твердости HRC 64—67. Твердость механические свойства упрочненного сплава при повышенных температурах приведены на рис. 377.

Модуль упругости сплава составляет при 20°С 22800 кгс/мм2, а при 500°С 20150 кгс/мм2. Сплав 40ХНЮ-ВИ имеет высокую коррозионную стойкость во влажной среде и в условиях тропического и морского климата.
Сплавы на основе системы Fe—Ni—Cr
Сплавы 36НХТЮ (ЭИ702), 36НХТЮМ5 (ЭП51), 36НХТЮМ8 (ЭП52). Кривые упрочнения предварительно закаленных по оптимальному режиму сплавов в зависимости от температуры старения приведены на рис. 349.
Прочность и твердость сплавов зависят от температуры предварительной закалки (рис. 350).

Низкотемпературная закалка дает более высокие значения пределов прочности, упругости и твердости при последующем старении. Оптимальная температура закалки для сплава 36НХТЮ 900—950°С; для 36НХТЮМ5 и 36НХТЮМ8 980—1050°С.
Термомеханическая обработка (закалка + деформация + отпуск) повышает упругие и прочностные свойства сплавов. Чем выше степень предварительной деформации, тем выше уровень прочности после старения.
На рис. 351 дано изменение предела прочности сплава 36НХТЮМ5 в зависимости от степени деформации, температуры отпуска и толщины листа.

Для всех сплавов этой группы характер изменения прочности аналогичен. На рис. 352 приведены диаграммы рекристаллизации сплавов 36НХТЮ и 36НХТЮМ8.

При производстве витых проволочных и ленточных пружин допускаемая степень холодной деформации 50—70%; для теплостойких пружин 30—35%. Прочностные и релаксационные характеристики сплавов 36НХТЮ, 36НХТЮМ5 и 36НХТЮМ8 при повышенных температурах даны на рис. 353.

На рис. 354 приведена температурная зависимость механического гистерезиса и предела упругости сплавов в интервале температур от –196 до +500°С.

Значения модуля нормальной упругости и модуля сдвига сплавов при различных температурах приведены в табл. 206, а свойства сплавов при температурах деформации — на рис. 355.


Структура сплавов 36НХТЮ и 36НХТЮМ5 в закаленном состоянии представляет однофазный γ-раствор. В сплаве 36НХТЮМ8 сохраняются избыточные включения железо-молибденовой фазы. При старении из γ-твердого раствора выпадает дисперсная γ’-фаза. В сплавах 36НХТЮМ5 и 36НХТЮМ8 имеется фаза типа Лавеса Fe2Mo.
Сплав 36НХТЮ рекомендуется для упругих чувствительных элементов, применяемых до температуры 250°С, 36НХТЮМ5 — до 350°С, 36НХТЮМ8 — до 400°С.
Другие сплавы из категории Сталь инструментальная легированная
| Марка сплава | ГОСТ | Хим. состав |
|---|---|---|
| 05Х12Н6Д2МФСГТ | ГОСТ 5950 — 2000 | Feот 73.9%Cr11.5-13%Ni5.5-6.5%Cu1.4-2.2%Si0.6-1.2%Ti0.4-0.8%Mn0.2-1.2%V0.2-0.5%Mo0.2-0.4%C0.01-0.08%… |
| 11Х4В2МФ3С2 | ГОСТ 5950 — 2000 | Feот 85.6%Cr3.5-4.2%V2.3-2.8%W2-2.7%Si1.4-1.8%C1.05-1.1%Mo0.3-0.5%Mn0.2-0.5%… |
| 11ХФ | ГОСТ 5950 — 2000 | Feот 96%C1.05-1.1%Cr0.4-0.7%Mn0.4-0.7%V0.15-0.3%Si0.1-0.4%… |
| 12Х1 | ГОСТ 5950 — 2000 | Feот 94.8%Cr1.3-1.65%C1.15-1.2%Mn0.3-0.6%Si0.1-0.4%… |
| 13Х | ГОСТ 5950 — 2000 | Feот 95.8%C1.25-1.4%Cr0.4-0.7%Mn0.15-0.4%Si0.1-0.4%… |
| 3Х2МНФ | ГОСТ 5950 — 2000 | Feот 93.2%Cr2-2.5%Ni1.2-1.6%Mo0.4-0.6%Mn0.3-0.6%C0.27-0.3%V0.25-0.4%Si0.1-0.4%… |
| 4ХМНФС | ГОСТ 5950 — 2000 | Feот 93.4%Cr1.25-1.5%Ni1.2-1.6%Si0.7-1%Mo0.65-0.8%V0.35-0.5%C0.35-0.4%Mn0.15-0.4%… |
| 4ХС | ГОСТ 5950 — 2000 | Feот 94.7%Cr1.3-1.6%Si1.2-1.6%C0.35-0.4%Mn0.15-0.4%… |
| 5ХВ2СФ | ГОСТ 5950 — 2000 | Feот 93.4%W1.8-2.3%Cr0.9-1.2%Si0.8-1.1%C0.45-0.5%Mn0.15-0.4%V0.15-0.3%… |
| 5ХНВ | ГОСТ 5950 — 2000 | Feот 93.5%Ni1.4-1.8%Cr0.8-0.8%Mn0.5-1.8%C0.5-0.6%W0.4-0.7%Si0.1-0.4%… |
| 5ХНВС | ГОСТ 5950 — 2000 | Feот 94%Cr1.3-1.6%Ni0.8-1.2%Si0.6-0.9%C0.5-0.6%W0.4-0.7%Mn0.3-0.6%… |
| 6Х3МФС | ГОСТ 5950 — 2000 | Feот 93%Cr2.6-3.3%C0.55-0.6%Si0.35-0.6%V0.3-0.6%Mn0.2-0.6%Mo0.2-0.5%… |
| 6Х4М2ФС | ГОСТ 5950 — 2000 | Feот 89.8%Cr3.8-4.4%Mo2-2.4%Si0.7-1%C0.57-0.6%V0.4-0.6%Mn0.15-0.4%… |
| 6Х6В3МФС | ГОСТ 5950 — 2000 | Feот 85.9%Cr5.5-6.5%W2.5-3.2%Mo0.6-0.9%Si0.6-0.9%V0.5-0.8%C0.5-0.6%Mn0.15-0.4%… |
| 7ХФ | ГОСТ 5950 — 73, в последней версии материал отсутствует | Feот 97.3%C0.63-0.7%Cr0.4-0.7%Mn0.3-0.6%Si0.15-0.3%V0.15-0.3%… |
| 8Х4В2МФС2 | ГОСТ 5950 — 2000 | Feот 85.9%Cr4.5-5.1%W1.8-2.3%Si1.7-2%V1.1-1.4%Mo0.8-1.1%C0.8-0.9%Mn0.2-0.5%… |
| 8Х6НФТ | ГОСТ 5950 — 2000 | Feот 90%Cr5-6%Ni0.9-1.3%C0.8-0.9%V0.3-0.5%Mn0.15-0.4%Si0.1-0.4%Ti0.05-0.1%… |
| 8ХФ | ГОСТ 5950 — 2000 | Feот 96.9%C0.7-0.8%Cr0.4-0.7%Mn0.15-0.4%V0.15-0.3%Si0.1-0.4%… |
| 9Г2Ф | ГОСТ 5950 — 2000 | Feот 95.4%Mn1.7-2.2%C0.85-0.9%Si0.1-0.4%V0.1-0.3%… |
| 9Х1 | ГОСТ 5950 — 2000 | Feот 95.2%Cr1.4-1.7%C0.8-0.95%Si0.25-0.4%Mn0.15-0.4%… |
| 9Х5ВФ | ГОСТ 5950 — 2000 | Feот 90.4%Cr4.5-5.5%C0.85-1%W0.8-1.2%Mn0.15-0.4%V0.15-0.3%Si0.1-0.4%… |
| 9ХВГ | ГОСТ 5950 — 2000 | Feот 95.1%Mn0.9-1.2%C0.85-0.9%Cr0.5-0.8%W0.5-0.8%Si0.1-0.4%… |
| 9ХС | ГОСТ 5950 — 2000 | Feот 94.4%Si1.2-1.6%Cr0.95-1.2%C0.85-0.9%Mn0.3-0.6%… |
| 9ХФ | ГОСТ 5950 — 2000 | Feот 96.3%C0.8-0.9%Cr0.4-0.7%Mn0.3-0.6%V0.15-0.3%Si0.1-0.4%… |
| 9ХФМ | ГОСТ 5950 — 2000 | Feот 96.1%C0.8-0.9%Cr0.4-0.7%Mn0.3-0.6%W0.15-0.3%Mo0.15-0.2%Si0.1-0.4%… |
| В2Ф | ГОСТ 5950 — 2000 | Feот 95.2%W1.6-2%C1.05-1.2%Cr0.2-0.4%Mn0.15-0.4%V0.15-0.3%Si0.1-0.4%… |
| Х | ГОСТ 5950 — 2000 | Feот 95.1%Cr1.3-1.65%C0.95-1.1%Mn0.15-0.4%Si0.1-0.4%… |
| ХВ4 | ТУ 5950 — 73 — 73, в последней версии материал отсутствует | Feот 91.9%W3.5-4.3%C1.25-1.4%Cr0.4-0.7%Si0.15-0.3%V0.15-0.3%Mn0.015-0.4%… |
| ХВ4Ф | ГОСТ 5950 — 73, в последней версии материал отсутствует | Feот 91.4%W3.5-4.3%C1.25-1.4%Cr0.4-0.7%Mn0.15-0.4%Si0.15-0.3%V0.115-0.3%… |
| ХВГ | ГОСТ 5950 — 2000 | Feот 93.9%W1.2-1.6%Cr0.9-1.2%C0.9-1.05%Mn0.8-1.1%Si0.1-0.4%… |
| ХВСГ | ГОСТ 5950 — 73, в последней версии материал отсутствует | Feот 94.5%C0.95-1%Si0.65-1%Cr0.6-1.1%Mn0.6-0.9%W0.5-0.8%V0.05-0.1%… |
| ХВСГФ | ГОСТ 5950 — 2000 | Feот 94.3%C0.95-1%Si0.65-1%Cr0.6-1.1%Mn0.6-0.9%W0.5-0.8%V0.05-0.1%… |
| ХГС | ГОСТ 5950 — 2000 | Feот 94.1%Cr1.3-1.65%C0.95-1%Mn0.85-1.2%Si0.4-0.7%… |
Особенности материала
В качестве главной легирующей присадки в такой стали используется хром. Его количество колеблется в пределах 0,95-1,25%. Хром делает сталь твердой и прочной. К тому же, он защищает железо от коррозии. Похожим эффектом обладает и кремний. Количество этого вещества в 9хс достигает 1%. Кремний увеличивает порог прочности, снижая уровень вязкости и пластичности.
Минусы стали заключаются в том, что она не подходит для сварных конструкций. Единственно возможный способ использования сварки для такого сплава – контактный
Также важно использовать сталь этой марки в обычных температурных режимах. При высоких температурах она теряет свои качества
Плюсы марки:
Более равномерное распределение карбидов по сечению
Что дает важное преимущества этой марки при изготовлении из нее режущих предметов.
Сталь практически не поражается внутренними дефектами. Которые могут привести к поломкам ножа и снижению важных качеств лезвия.
Повышенная твердость в отожженном состоянии.
При термической обработки стали очень важен контроль температуры. Именно поэтому вся работа с металлом проводится в электрических печах с автоматизированной регулировкой температурных показателей.
После всех необходимых работ к изделию применяют структурный металлографический контроль и анализ с помощью рентгена
Хоть в стали марки 9хс флокены практически не появляются, важно проверить ее структуру на качество. После такой проверки можно быть уверенным, что стальной клинок прослужит верой и правдой долгое время
Закалка и заточка
Одним из главных недостатков этой стали является сложность соблюдения температурного режима при работе с ней. Сталь очень капризная и требует к себе особого подхода. Техническая закалка изделия – важный этап производства ножей. Если нож перегреть, он станет хрупким. А при недогреве – станет быстро тупиться
Держаться «золотой середины» — важное условие при работе с этой статью.
Накаливание клинка должно проводиться не очень жестко. Хороший мастер проведет неполную закалку, а частичную. Лезвие нужно подвергнуть большему нагреву, чем обух.
- Заточка готового клинка не менее важная часть при изготовлении ножа, чем его закалка. Для этой стали подходят два варианта заточки:
- Под 00. Заточка с помощью торца заточного круга до достижения HRC 62 – 64. Это самые максимальные показатели для металлических ножей. После чего они найдут свое применение там, где важна идеальная заточка.
- Под 450. Этот вид заточек применяется для силовых клинков. С помощью которых можно нарубить веток, вскрыть консервы и т.п. После такой заточки клинки быстро тупятся, но зато пригодны для более сурового использования. Ножи с такой заточкой считаются туристическими и хорошо помогают в условиях дикой природы.
Преимущества ножей из 9хс
Многие люди выбирают ножи из этой стали потому что они производятся не штамповкой, а с помощью настоящего ручного труда. Кузнецы, работающие с этой сталью, отмечают ее непокорность. Но если им удается ее обуздать, то она становится лучшим решением для изготовления ножей. И можно быть уверенным, что пропитанная живой энергетикой и силой эта сталь поможет создать эксклюзивный и неповторимый нож. Который можно использовать в быту или вручить в качестве подарка.
Эта углеродистая легированная сталь обладает великолепной прочностью и способностью долго держать заточку. При покупке ножей из отдавайте предпочтение ведущим производителям. Так можно быть уверенным, что над ними работали настоящие кузнецы. Профессиональное оборудование и опыт в кузнечном деле поможет создать не просто нож, а настоящий шедевр.
Несмотря на трудности обработки, сталь 9хс является отличным материалом для создания высококачественного изделия. Благодаря своим великолепным качествам эта легирующая сталь превосходит все аналоги. И нашли применение во многих сферах жизнедеятельности. Все, кто имел дело с ножами из этого материала отмечают их отличные эксплуатационные качества и характеристики.
/5 — голосов
Это интересно: Нержавеющая сталь AISI 321 — характеристики, свойства, аналоги, состав
Марка 5ХНМ – технологические особенности
Ковка
|
Вид полуфабриката |
t, С |
Охлаждение |
|
|
Размер сечения мм |
Условия |
||
|
Слиток |
1240–800 |
Особо ответственные детали прессов/ штамповые кубики 500–800 |
Отжиг с перекристаллизацией |
|
Переохлаждение |
|||
|
Переохлаждение |
|||
|
Отпуск |
|||
|
Штамповые кубики до 800 |
Отжиг с перекристаллизацией |
||
|
Переохлаждение |
|||
|
Отпуск |
|||
|
Протяжки до 400 |
Низкотемпературный отжиг |
||
|
Переохлаждение |
|||
|
Заготовка |
до 100 |
На воздухе |
|
|
101–350 |
В яме |
Резка
|
Исходные данные |
Обрабатываемость резанием Ku |
|||
|
Состояние |
HB, МПа |
sB, МПа |
твердый сплав |
быстрорежущая сталь |
|
отожженное |
286 |
900 |
0,6 |
0,3 |
Сталь 5ХНМ – химический состав
Массовая доля элементов не более, %:
|
Кремний |
Марганец |
Медь |
Молибден |
Никель |
Сера |
Углерод |
Фосфор |
Хром |
|---|---|---|---|---|---|---|---|---|
|
0,1–0,4 |
0,5–0,8 |
0,3 |
0,15–0,3 |
1,4–1,8 |
0,03 |
0,5–0,6 |
0,03 |
0,5–0,8 |
Материал 5ХНМ – механические свойства
|
Размеры – толщина, диаметр мм |
Режим термообработки |
t 0С |
KCU кДж/м2 |
y % |
d5 % |
sT МПа |
sв МПа |
|---|---|---|---|---|---|---|---|
|
100–200 |
Закалка (масло) |
850 |
340 |
1420 |
1570 |
||
|
Отпуск |
460–520 |
Сталь 5ХНМ – точные и ближайшие зарубежные аналоги
|
Австрия |
Англия |
Болгария |
Венгрия |
Германия |
Евросоюз |
Испания |
Италия |
||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
|
ONORM |
BS |
BDS |
MSZ |
DIN, WNr |
EN |
UNE |
UNI |
||||||||||
|
W502 |
BH224/5 |
5ChNM |
NK |
|
|
F.520S |
|
|
Китай |
Польша |
Румыния |
США |
Франция |
Чехия |
Швеция |
Юж. Корея |
Япония |
||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
|
GB |
PN |
STAS |
— |
AFNOR |
CSN |
SS |
KS |
JIS |
||||||||||
|
5CrNiMo |
|
|
|
|
19662 |
2550 |
STF4 |
|
Материал 5ХНМ – область применения
Сталь марки 5ХНМ используют в машиностроении для изготовления прессовых/ скоростной машинной штамповки/ молотовых штампов, блоков матриц.
Расшифровка аббревиатуры
Из названия можно определить главные компоненты, которые наделяют железо особыми свойствами. В этом случае по символам ХВГ делается следующая расшифровкаЗнак «Х» означает присутствие хрома (Cr), «В – ванадий (V), «Г» – марганец (Mn). Из слитков можно изготовить множество строительных приборов, но они обязаны строго соответствовать всем государственным стандартам. Например, калиброванные прутья разрешено выпускать только по ГОСТ 8560-78, 8559-75, 7417-75, 5950-2000. Для черновых или промежуточных деталей применяются 1133-71, 7831-78, 5950-2000 стандарты.
Полосная сталь ХВГ обязана придерживаться ГОСТ 4405-75. К серебрянке и шлифованным прутьям относятся правила 14955-77 и 5950-2000.

Изделия из стали ХВГ
Государственным требованиям должны соответствовать и другие разновидности, но только наличие данной маркировки может дать гарантию на высокое качество заготовки. Подобный регламент создан для регулирования технических предприятий, для защиты жизни и здоровья потребителей, с целью предупреждения обмана во время реализации товара. Поэтому наличие на ХВГ ГОСТ знака – обязательное условие продажи.
Термообработка
Проводимая термообработка стали 40ХН2МА существенно расширяет ее область применения.
Чаще всего заготовки или конечные изделия подвергают:
- Закалке – процесс перестроения кристаллический решетки и насыщения поверхностного слоя углеродом, увеличения плотности структуры металла под воздействием высокой температуры и быстром охлаждении. В большинстве случаев металл закаливается для повышения твердости поверхностного слоя. Ответственные изделия охлаждаются в масле, которое обеспечивает равномерное снижение температуры. При использовании воды может образоваться окалина и придется выполнять финишную обработку.
- Отпуск – процесс, который способен снизить внутренние напряжения, возникающие после закалки. Как правило, закалка приводит к повышению хрупкости. Температуры отпуска значительно ниже, нагревается изделие постепенно, охлаждение может проходить в различных средах. Валы и другие ответственные детали после закалки всегда подвергаются отпуску, так как возникающая нагрузка может привести к появлению структурных трещин и снижению прочности.
- Может проводится для уплотнения структуры ковка. При сечении менее 80 мм заготовку дополнительно подвергают отжигу и двум переохлаждениям, а также отпуску. За счет этого получается поверхность с большим показателем износостойкости.
Для обработки рассматриваемого сплава требуется специальное оборудование. Зачастую применяются электродуговые печи, которые характеризуются компактными размерами и высоким КПД. Подобная сталь 40ХН2МА и 40ХНМА не склонна к отпускной хрупкости, поэтому получаемые детали могут прослужить в течение длительного периода даже в тяжелых эксплуатационных условиях.
Сплав на основе системы Со—Ni
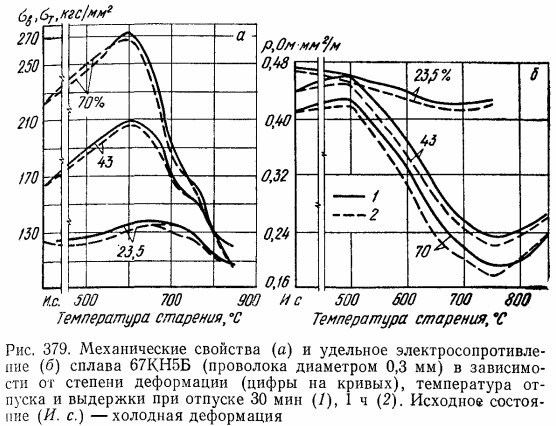
Сплав 67КН5Б. Токоведущий сплав обладает достаточно низким электросопротивлением (0,28—0,34 (Ом·мм2)/м) и высокой релаксационной стойкостью при 400—450°С.
В закаленном с 1000—1050°С состоянии сплав имеет структуру γ-твердого раствора и обладает высокой пластичностью (относительное удлинение 35—40%). Упрочнение сплава при старении происходит благодаря выделению из твердого раствора мелкодисперсной фазы (Co, Ni)3Nb с гранецентрированной кристаллической решеткой, когерентно связанной с матрицей. Наивысшая прочность и упругость достигаются при температуре 600—650°С в течение 5 ч. При более высоких температурах отпуска когерентность теряется, гранецентрированная кристаллическая фаза переходит в равновесную фазу с гексагональной плотноупакованной решеткой, что приводит к разупрочнению сплава и падению упругих свойств.
Предел прочности и электросопротивление сплава 67КН5Б при разной термообработке показаны на рис. 378.

Холодная деформация перед отпуском способствует повышению прочностных и упругих свойств сплава. При одинаковой степени деформации прочность проволоки на 18—20% выше прочности ленты. Предел прочности и электросопротивление проволоки диаметром 0,3 мм и ленты толщиной 0,30 мм в зависимости от температуры и времени старения показаны на рис. 379 и 380.

Из сплава 67КН5Б можно получать проволоку и ленту микронных размеров, допускается холодная деформация с обжатиями до 90%. В деформированном состоянии сплав допускает штамповку и навивку пружин. Наиболее благоприятное сочетание низкого электросопротивления с достаточно высокой релаксационной стойкостью при 400—450°С сплав имеет после холодной деформации с обжатием 35—40% и старения при 650°С в течение 1 ч (рис. 381).

Падение напряжений при 400°С за 100 ч составляет 4—9%, при 450°С 12%. Повышение степени деформации до 70% ухудшает релаксационную стойкость. Кривые упругого последействия сплава приведены на рис. 382.

Сплав коррозионностоек, хорошо смачивается ртутью.
Температурный коэффициент электросопротивления в интервал 20—500°С составляет 2,8·10–3 1/°С. Магнитные свойства сплава приведены в табл. 209.

Сплав применяют для токоведущих упругих элементов, контактных пружин, в частности для электромагнитных и ртутных реле.
Характеристики сплава 5ХНМ
К основным характеристикам этого сплава относятся физические, механические и технологические характеристики. Инструментальная штамповая сталь 5ХНМ имеет следующие физические характеристики:
- коэффициент теплопроводности в зависимости от температуры повышается до 46 Вт/(м×°С);
- удельное электрическое сопротивление (с повышением температуры снижается до 160 МОм×м);
- удельная теплоёмкость сплава равна 500 Дж/(кг×град);
- максимальный коэффициент линейного расширения равен 14,2;
- среднее значение плотности равняется 7800 кг/м3;

Квадрат 90х90мм Ст 5хнм
Механические характеристики определяются следующими параметрами:
- допустимым пределом кратковременной прочности — 1570 МПа;
- пределом текучести — 1420 МПа;
- относительным удлинением на разрыв 9 %;
- ударной вязкостью — 78 Дж/м2 (измерена при температуре 700 °С);
- твёрдость 241 МПа.
По технологическим свойствам марка 5ХНМ имеет следующие показатели:
- температура ковки (начало процесса происходит при температуре 1240 °С, завершается при температуре 750 °С);
- свариваемость (ограничено свариваемая, поэтому не применяется для создания сложных сварных конструкций);
- обработка режущим инструментом допустима в отожженном состоянии;
- флокеночувствительность достаточно высокая;
- совершенно не склона к так называемой отпускной хрупкости.
Этот сплав поддаётся таким видам обработки как закаливание, ковка, штамповка, резание. Для стали 5ХНМ допускается термообработка. При этой обработке температурные параметры закаливания и требуемое время отпуска зависит от габаритов обрабатываемой заготовки.

Поковки 5ХНМ
В то же время он обладает ограниченными свойствами по свариваемости. Поэтому его стараются не применять для монтажа конструкций, где необходима сварка.
Производители предлагают сталь 5ХНМ ГОСТ следующего сортамента:
- различного вида прокат (сортовой и фасонный);
- листы различных размеров;
- полосы различной ширины;
- шлифованный и калиброванный пруток;
- кованые заготовки;
- проволока.

 Adblock