Разновидности металлорежущих станков
Содержание:
Передовые методы металлообработки
Технология металлообработки — это совокупность технологических процессов, с помощью которых кузнецы изменяют характеристики, форму, размеры металлов и сплавов. Чтобы облегчить работу людей, машины постоянно улучшаются. На них устанавливаются дополнительные модули, которые расширяют функционал. Машины снабжаются системами ЧПУ.
Разработчики новых механизмов нацелены на достижение трёх целей:
- Увеличение точности работы подвижных элементов.
- Надёжность в активной эксплуатации. Разработки направлены на изготовление более выносливого оборудования, которое сможет работать дольше, эффективнее.
- Продуктивность — от скорости выполнения операций подвижными механизмами повышается количество готовой продукции.
Установка дополнительных шпинделей, рабочих частей, систем ЧПУ увеличивает производительность, точность, эффективность промышленных станков.
Термические способы
Способы резки, относящиеся к этой группе, можно разделить на такие виды: газовая и газоэлектрическая резки металлов.
В этих способах резки нагрев металла осуществляется газовым (кислородным) пламенем, а источники электроэнергии не используются. Различают три основных способа такой резки:
Кислородная резка металла предусматривает его нагревание. кислородная горячая струя режет металл и удаляет оксиды которые там возникают.
- Кислородная. При этом способе металл в зоне реза сгорает в кислородной струе, ею же выдуваются образовавшиеся оксиды.
- Кислородно-флюсовая. В область разреза поступает порошок-флюс, который облегчает процесс резки благодаря химическому, термическому и абразивному воздействиям.
- Кислородно-копьевая. Высокая температура создается за счет сгорания так называемого копья – трубки, через которую продувается струя кислорода.
Основные преимущества этих способов:
- низкая стоимость;
- можно резать толстый слой металла.
- большой расход металла;
- низкая точность;
- необходимость дополнительной обработки деталей;
- малая скорость резки;
- большая толщина реза;
- термическая деформация металла.
При газоэлектрической резке металл нагревается за счет источника электроэнергии, а расплав из зоны реза удаляется газовой струей. Существует два способа этой резки:
- Воздушно-дуговая – жидкий металл из зоны плавления удаляется струей сжатого воздуха.
- Кислородно-дуговая – нагретый в пламени дуги металл сгорает в поступающей струе кислорода, ею же выдувается.
Применяется в основном для исправления дефектов сварных швов. Главный недостаток – науглероживание места разреза вследствие сгорания угольных электродов.
Плазменная резка на сегодняшний день самый совершенный, быстрый и экономически эффективный способ резки металла.
Весьма перспективный и быстро прогрессирующий метод. Разрезаемый металл плавится струей плазмы – ионизированного газа с температурой в десятки тысяч градусов. Плазменная струя создается в особом устройстве – плазмотроне – из обычной электрической дуги за счет ее сжатия и вдувания в зону реакции плазмообразующего газа. Две основных схемы обработки:
- Резка плазменной струей. При этом способе дуга возникает между электродом и наконечником плазмотрона. Обрабатываемая деталь в электрическую цепь не включена.
- Плазменно-дуговая – дуга возникает между неплавящимся электродом из тугоплавкого материала и разрезаемым металлом. Эффективный и более часто применяемый метод.
Преимущества плазменной резки в сравнении с газовыми способами:
- высокая скорость резки;
- универсальность применения;
- возможность резать с высокой точностью и качеством;
- отсутствие необходимости в дорогостоящих газах;
- возможность вырезания деталей сложной формы;
- безопасность и экологичность.
- дороговизна и сложность оборудования и его техобслуживания;
- невозможность резки заготовок толщиной более 80-100 мм;
- ограниченный угол отклонения реза от перпендикулярности;
- повышенный уровень шума.
Остальные термические методы вследствие ряда причин, из которых основная – высокая сложность и стоимость оборудования, пока широкого распространения не получили. Ограничимся лишь их перечислением:
- гидро- и гидроабразивная резка;
- лазерная и газолазерная резка;
- метод электрической эрозии;
- криогенная резка.
Резюмируя все вышесказанное, можно сделать вывод: способов и видов оборудования для резки металлов очень много. Правильно выбрать наиболее подходящие способы можно, лишь взвесив множество факторов, прежде всего финансовые возможности.

Чем режут металлолом на базе приема? Предварительная разделка стального лома всегда целесообразна, поскольку обеспечивает больше порядка на приёмной площадке, и облегчает последующую сортировку металлолома. Выбор технологии и оборудования диктуется ограничениями по габаритным размерам изделия, доступности и мобильности техники, а также требованиями по размеру разрезанных фрагментов.
Общие сведения о резании металлов
Pезание — это наиболее сложный процесс обработки материалов. При резании снимается слой материала (стружка) и образуются как по конфигурации, так и по физическим свойствам новые поверхности деталей. Наивыгоднейшей формой режущего инструмента является клин, с определенными геометрическими параметрами. Срезание клином слоя материала сопровождается различными физико-химическими явлениями:
1) Возникает сложное напряженное и деформированое состояния материалов в зоне резания. Имеют место все виды упругих и пластических деформаций- сжатие, растяжение и сдвиг. Пластические деформации и напряжения достигают очень больших величин. Происходит хрупкое и вязкое разрушения материала.
2) Создается неоднородное температурное поле. В зоне контакта температура достигает 1000-1500 С. Имеют место сложные схемы теплопередачи и теплообмена.
3) Помимо сухого и граничного трения в контактных областях происходит трение неокисленных (чистых, ювенильных) поверхностей при очень больших удельных давлениях и высокой температуре.
4) В определенных условиях на передней поверхности инструмента происходит образование нароста.
5) После обработки поверхности слой деталей имеет различную высоту микронеровностей, возникают упрочнение (наклеп) материала и остаточные напряжения.
6) Применение смазочно-охлаждающих веществ сопровождается сложными физико-химическими явлениями: окислением, конвективным теплообменом, образованием пленки, адсорбцией, диспергированием, коррозией и т.п.
7) Появляются вибрации в технологической системе — вынужденные и автоколебания.
Все вышеперечисленные явления находятся в определенной взаимозависимости. Для управления различными видами механической обработки необходимо иметь четкое качественное и количественное описание всех перечисленных явлений, необходимосоздать механическую и физическую модель процесса резания.
Первые научные исследования процесса резания были проведены русским ученым И.А.Тиме и изложены им в монографии «Сопротивление металлов и дерева резанию» (1870г.). Предложенная им элементарная механическая схема стружкообразования (рис. 1) была первой попыткой дать качественное описание процесса отделения срезаемого слоя от заготовки. И.А.Тиме считал, что резание является процессом последовательного скалывания отдельных элементов по «плоскости скалывания» (рис.1.). При этом предполагалось, что:
а) вся деформация концентрируется в очень узкой области (плоскости ВС), в которой происходит мгновенное разрушение материала — скалывание;
б) силы трения отсутствуют;
в) деформирования подрезцового слоя не происходит.

Рис.1. Схема стружкообразования по И.А.Тиме (1870г.)
И.А.Тиме впервые предложил классификацию стружек, дал наименование углам резца, ввел понятие о «коэффициенте усадки стружки», показал, что закономерности стружкообразования едины для всех видов обработки резанием.
В дальнейшем многие отечественные и зарубежные ученые, базируясь на схеме И.А.Тиме, уточняли ее вносили существенные изменения (работы К.А.Зворыкина-1893г., А.А.Брикса-1896г., А.В.Гадолина 1886-1890гг.). Hо слабое развитие теории пластичности и физики твердого тела, примитивная аппаратура для экспериментальных исследований конца XIX и начала XX веков не позволили дать более или менее полное описание механики процесса резания. В дальнейшем бурное развитие физико-химических наук способствовало развитию физической теории резания материалов, родоначальником которой был Я.Г.Усачев. Он определил размеры зоны деформированного материала, дал объяснение образованию наростов на резце, разработал оригинальные конструкции термопар и динамометра. Кроме этого, большой вклад в теорию резания внесли работы российских
ученых: академика Кузнецова В.Д., профессоров Pозенберга А.М., Глебова С.Ф., Кривовухова В.А., Зорева H.H., Грановского Г.И.и других.
| Глава 2 >>
Почему выгодно покупать у нас?
Надежные поставщики
Мы сотрудничаем только с проверенными компаниями-поставщиками с многолетним опытом работы. Мы выстроили с ними прочные деловые взаимоотношения, благодаря чему имеем возможность предлагать клиентам самые низкие цены и минимальные сроки поставки.
Сервисное обслуживание
На моменте продажи станка наше взаимодействие с клиентом не заканчивается. ГК «ФИНВАЛ» предлагает комплексное оснащение оборудованием, что включает в себя запуск станков в эксплуатацию, разработку и внедрение технологии изготовления деталей любой сложности, а также обучение и подготовку персонала для работы на металлорежущем оборудовании с ЧПУ по нескольким обучающим программам.
Своевременное сервисное обслуживание позволяет значительно увеличить срок службы любого станка. Вы можете полностью рассчитывать на наш сервис: мы проводим регламентное техническое обслуживание, ремонтируем оборудование с оформлением договора и без, а также поставляем запасные части.
Абонентское обслуживание
Пакетное предложение по сервисной поддержке, включающее оплату определенного количества часов, гарантирует заказчику работ приоритетное обслуживание заявки и оперативную помощь в устранении неполадок в течение 5 рабочих дней. Такой комплексный подход позволяет заранее определиться с бюджетом на сервисное обслуживание парка, а также сократить время простоя неисправного оборудования.
Инжиниринговый центр и собственная служба логистики
Осуществляем доставку, установку и настройку оборудования в Москве и регионах России.
Приобретение товара в лизинг
Уровни автоматизации
По уровню автоматизации металлообрабатывающие станки делятся на такие типы:
- Ручное оборудование. Всеми механизмами управляет человек.
- Полуавтоматы. В таких станках половина механизмов работает автоматически, а другая требует настройки и управления мастером.
- Автоматы. Оборудование, которое может работать самостоятельно. Оператору изначально следует задать алгоритм для подвижных механизмов.
- Станки с ЧПУ. Полностью автоматизированные конструкции, для работы которых требуется составить программу. В соответствии с ней будут двигаться механизмы и рабочие части станка.
Самыми популярными считаются машины, оборудованные системами ЧПУ. Числовое программное управление состоит из нескольких ключевых элементов:
- Консоль — через неё оператор задаёт программу, по которой будет происходить производственный процесс. Помимо автоматической работы, на консоли есть пульт для ручного управления.
- Контроллер — механизм, который производит расчёт будущих движений подвижных механизмов и элементов станка. Контроллер представляет собой мощный микропроцессор, которые управляет всеми механизмами.
Чтобы оператор видел какую программу он задаёт, в системе ЧПУ присутствует экран. На нём отображаются алгоритмы, размеры обрабатываемой заготовки, возможные ошибки и погрешности.

Автоматизация металлообработки
Сущность и назначение процесса резания металлов
Процесс резания – взаимодействие режущего инструмента с заготовкой, при этом отделяется слой материала в виде стружки или металлической пыли. Операции осуществляют следующими способами:
- Лезвийным. Выполняется с помощью плашек, сверл, резцов, метчиков, фрез и т. д. на металлорежущих станках соответствующего типа.
- Абразивным. Здесь задействованы шлифовальные круги, шкурки, пасты и др. материалы. Операции выполняются вручную или с помощью специального станочного оборудования, предназначенного для таких целей.
- С применением специальных сред физико-химического типа. К ним относят плазменную, лазерную, электролитическую и др. виды обработки металла.
Резание металлов – это процесс сложный, он представляет собой последовательное деформирование и разрушение срезаемого материала. Удаляемый слой металла превращается в стружку, при этом принято различать тип стружки:
- сливная (образуется при резании металлов, относящихся к пластичным);
- скалывающаяся (при резании металлов средней твердости);
- надломленная (при обработке металлов, склонных к охрупчиванию).
https://youtube.com/watch?v=OgVG1l42dpg
Заготовки из металла поступают на обработку резанием с определенной величиной припуска. Он представляет собой тот слой, вернее, его величину, которая будет удалена в процессе совершения операции выбранным методом обработки. Обычно устанавливается в конструкторской документации. Для снятия совершают установочные и вспомогательные движения рабочим органом металлорежущего станка. Установочные действия выполняют для закрепления рабочего органа по отношению к металлической заготовке, а с помощью вспомогательных двигают его. Рабочие движения делят на 2 вида: главное и подачи. Осуществляя первый вид, выполняют снятие стружки, а вторым передвигают инструмент обработки вдоль оси.
Важнейшие детали оборудования
 Обычно станина делается литой. Конструкция получается очень жёсткой, обладающей демпфирующим потенциалом. Если форма станины имеет сложную конструкцию, прибегают к сварочным работам.
Любой станок обязательно имеет направляющие скольжения. Благодаря силе трения, скорость движения рабочих механизмов становится минимальной. Линейные направляющие обеспечивают высокую точность перемещения.
Для обработки, заготовку закрепляют в шпинделе станка, имеющим несколько видов:
- Ротор с электродвигателем.
- Вращение осуществляется с помощью ремённой передачи.
Ремённая передача не развивает такой высокой скорости. Обычно около 15 тыс. оборотов. Она предназначена для работы с более простыми деталями.
https://youtube.com/watch?v=ZyqCmfg8aBQ
Предприятия в Тульской области

ООО «ЦентрНасосСервис»
Тульская обл., г. Ясногорск, ул. П. Добрынина, д. 5
Рейтинг по отзывам:
(0.0)
Стаж (лет): 21
Сотрудников: 130
Площадь (м²): 3800
Станков: 100
Подробнее о предприятии
Показать услуги (42)
Горизонтально-расточные работы
Заточка инструмента
Зубофрезерная обработка
Круглошлифовальные работы
Механическая обработка на обрабатывающем центре
Накатка резьбы
Нарезание резьбы
Плоскошлифовальные работы
Сверление отверстий на станках с ЧПУ
Слесарные работы
Токарная обработка на станках с ЧПУ
Токарно-автоматные работы
Фрезерная обработка на станках с ЧПУ
Хонингование
Электроэрозионная обработка
Закалка ТВЧ
Нормализация
Отжиг металла
Отпуск металла
Улучшение металла
Анодирование
Борирование
Гальваническое покрытие никелем (никелирование)
Цементация
Газовая/газопламенная/кислородная резка
Гидроабразивная резка
Аргонная (аргонодуговая) сварка
Полуавтоматическая дуговая сварка
Изготовление деталей по образцам заказчика
Изготовление деталей по чертежам заказчика
Изготовление нестандартных металлоконструкций
Изготовление типовых металлоконструкций
Изготовление изделий из алюминия
Изготовление изделий из титана
Пескоструйная обработка
Покраска кистью
Покраска краскопультом
Порошковая покраска
Изготовление изделий из арматуры
Изготовление изделий из нержавеющей стали
Изготовление изделий из оцинкованной стали
Разработка 3D моделей по чертежам

ООО «Реопласт»
Тульская обл., г. Новомосковск, ул. Связи, д. 17Б
Рейтинг по отзывам:
(0.0)
Стаж (лет): 16
Сотрудников: 25
Площадь (м²): 1500
Станков: 15
Подробнее о предприятии
Показать услуги (21)
Долбёжная обработка
Зубодолбёжная обработка
Зубофрезерная обработка
Координатно-расточные работы
Механическая обработка на обрабатывающем центре
Нарезание резьбы
Плоскошлифовальные работы
Развертывание отверстий
Сверление отверстий на станках с ЧПУ
Сверление отверстий на универсальных станках
Строгальная обработка
Токарная обработка на станках с ЧПУ
Токарная обработка на универсальных станках
Фрезерная обработка на станках с ЧПУ
Фрезерная обработка на универсальных станках
Шлицефрезерная обработка
Электроэрозионная обработка
Газовая/газопламенная/кислородная резка
Резка на ленточнопильном станке
Полуавтоматическая дуговая сварка
Ручная дуговая сварка

ООО «Ремдеталь»
Тульская обл., г. Тула, Венёвское шоссе, д. 4, корп. 22
Рейтинг по отзывам:
(0.0)
Стаж (лет): 4
Сотрудников: ?
Площадь (м²): ?
Станков: ?
Подробнее о предприятии
Показать услуги (14)
Горизонтально-расточные работы
Долбёжная обработка
Зубодолбёжная обработка
Зубофрезерная обработка
Нарезание резьбы
Сверление отверстий на универсальных станках
Слесарные работы
Токарная обработка на станках с ЧПУ
Токарная обработка на универсальных станках
Фрезерная обработка на универсальных станках
Аргонная (аргонодуговая) сварка
Наплавка
Полуавтоматическая дуговая сварка
Ручная дуговая сварка

ООО НПП «Нефтехимавтоматика»
Тульская обл., г. Киреевск, ул. Тесакова, д. 9Г
Рейтинг по отзывам:
(0.0)
Стаж (лет): 7
Сотрудников: ?
Площадь (м²): ?
Станков: ?
Подробнее о предприятии
Показать услуги (16)
Горизонтально-расточные работы
Заточка инструмента
Зенкерование отверстий
Координатно-расточные работы
Механическая обработка на обрабатывающем центре
Нарезание резьбы
Плоскошлифовальные работы
Сверление отверстий на станках с ЧПУ
Сверление отверстий на универсальных станках
Слесарные работы
Токарная обработка на станках с ЧПУ
Токарная обработка на универсальных станках
Токарно-автоматные работы
Фрезерная обработка на станках с ЧПУ
Фрезерная обработка на универсальных станках
Резка на ленточнопильном станке
ООО «ФТМ»
Тульская обл., г. Тула, п. Хомяково, ул. Хомяковская, д. 26
Рейтинг по отзывам:
(0.0)
Стаж (лет): 2
Сотрудников: ?
Площадь (м²): ?
Станков: ?
Подробнее о предприятии
Показать услуги (11)
Механическая обработка на обрабатывающем центре
Сверление отверстий на станках с ЧПУ
Токарная обработка на станках с ЧПУ
Фрезерная обработка на станках с ЧПУ
Аргонная (аргонодуговая) сварка
Газовая сварка
Дугопрессовая сварка
Контактная сварка
Пайка
Сварка арматуры
Сварка труб
«Не нашли подходящего исполнителя? Разместите заказна портале и получайте предложения от предприятий уже сегодня.Это бесплатно и не займет много времени»
Разместить заказ
Классификация
Токарно-винторезные станки имеют классификацию, которая позволяет определить основные параметры. Многие токарно-винторезные станки имеют чертежи, которые позволяют определить сложность конструкции, ее ремонтопригодность и другие параметры. Различные виды токарно-винторезных станков имеют самую разную компоновку. Установленные правила определяют то, что токарно-винторезный станок должен иметь паспорт. Именно в нем указывается вся важная информация об оборудовании.
Основными параметрами, по которым проводится классификация, можно назвать нижеприведенный список:
- Масса конструкции.
- Максимальные размеры устанавливаемой заготовки.
Устанавливаемые детали-токарного винторезного станка могут несколько отличаться, что и отражается на классификации оборудования.

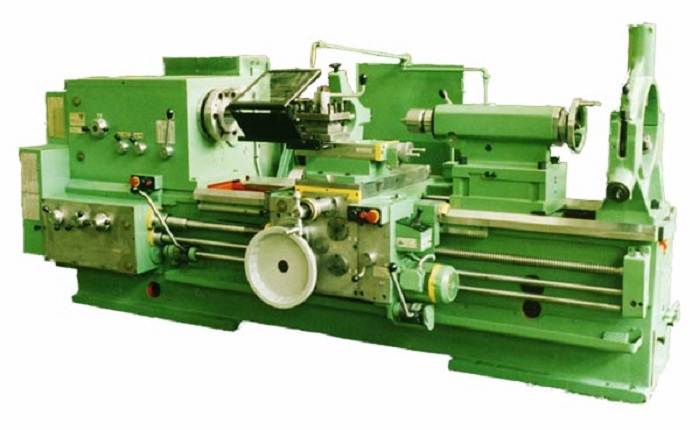
Вариант внешнего вида универсального токарно-винторезного станка
По признаку диаметрального размера заготовки прецизионный токарно-винторезный станок или другого типа делятся на несколько групп. Этот показатель может варьировать в диапазоне от 100 до 4 000 мм. Что касается длины заготовок, то показатель варьируется в достаточно большом диапазоне.
Рассматривая вес конструкции можно выделить то, что прецизионный токарно-винторезный станок относят к следующим группам:
- Тяжелые модели имеют массу до 400 тонн. Токарно-винторезные современные станки повышенной точности с подобным весом устанавливают для обработки заготовок, диаметр которых варьируется в пределе от 1 600 до 4 000 миллиметров. Токарно-винторезный станок высокой точности в этой группе встречается довольно редко.
- Вес до 15 тонн. В этой категории встречаются токарно-винторезные станки моделей, на которых могут обрабатываться заготовки с диаметральным размером от 600 до 1 250 мм.
- Масса до 4 тонн. Токарно-винторезный станок настольного типа также относится к этой группе. Как правило, диаметр поперечного сечения составляет 250-500 мм.
Следует учитывать, что прецизионный токарно-винторезный станок легкой группы устанавливается в домашних условиях, особой подготовки помещения проводить не нужно. Модели токарно-винторезных станков этой группы могут работать и от стандартной домашней сети 220В, для чего на новом оборудовании устанавливаются современные электрические двигатели.
Еще одним важным параметром классификации можно назвать производительность. Различные модели токарно-винторезных станков могут применяться в различных условиях производительности. По данному критерию выделяют:
- Для штучного или мелкосерийного производства. Токарно-винторезный станки в паспорте имеют информацию, касающуюся производительности. Область применения по данному признаку учитывается при наладке производства по выпуску штучных партий.
- Для среднесерийного и массового производства. Современный прецизионный токарно-винторезный станок этой группы устанавливается на различных заводах и производственных линиях в случае, когда нужно получить большую партию деталей за короткий срок.
- Крупносерийное производство, установка на конвейерных линиях. Станки по металлу с ЧПУ или станок по металлу с УЦИ этой группы могут обеспечивать бесперебойное производство. Довольно часто кинематическая схема токарно-винторезного станка высокой производительности имеет возможность быстрой настройки под заданные параметры. Также в эту группу можно включить модели с ЧПУ.
Общий вид токарно-винторезного станкаКонструкция некоторых винторезных станков имеет устройство с УЦИ.
Проведенная классификация позволяет подобрать наиболее подходящую модель под определенные условия работы. Так есть виды, подходящие для установки в заводах машиностроительной отрасли, другие в большей степени подходят для изготовления деталей, которые используются при изготовлении бытовых приборов. Многие варианты исполнения с УЦИ и ЧПУ появилось относительно недавно.