Трубная резьба: основные типы и размеры
Содержание:
- Технология нарезания
- Общая информация, маркировка
- 3 Как формируется трубная резьба – технология
- Классификация и определение резьбы
- Размеры
- Основные параметры и профиль npt-соединения
- Требования технических регламентов к конусным соединениям
- 1 Главное о дюймовой резьбе – обратимся к стандартам
- Поговорим о стандартах Америки и Европы
- Camera mount Thread
Технология нарезания
Резьбу UNC создают путем снятия части материала с поверхностей цилиндрических и конических заготовок. Это осуществляют на станках. В зависимости от типа применяют метчики и плашки (для внутреннего и наружного соответственно).
Хвостовик служит для монтажа в воротке или патроне станка. Рабочая часть подразделена на заборную и калибрующую. Первая осуществляет нарезание, вторая служит для калибровки. Режущие кромки сформированы продольными канавками, которые к тому же обеспечивают выход стружки. Ограниченные канавками режущие части называют режущими перьями.

На станках чаще всего применяют машинные варианты, однако для твердых и вязких материалов требуются специфические комплекты метчиков, включающие два либо три инструмента. Они отличаются по чистоте обработки и выполняют различный объем работ. Так, для комплекта из двух метчиков используется пропорция 75/25%, из трех – 60/30/10%. Конструктивно метчики одного набора отличаются длиной заборной части, которая наибольшая у чернового варианта. Для заготовок с поверхностью, прерванной канавкой либо пазом, применяют инструменты с числом канавок, не кратным количеству пазов, и с винтовыми канавками. Вторые также подходят для отверстий длиной от двух диаметров. При этом необходимо соответствие направления винтовой канавки нарезаемой резьбе. Специфические варианты представлены бесканавочными метчиками. Они рассчитаны на создание коротких сквозных резьб. Такие инструменты отличаются большей прочностью и лучшим качеством работ. Еще одна специфическая версия метчиков – с зубьями в шахматном порядке, рассчитанная на короткие сквозные резьбы на вязких материалах. Они сокращают трение, улучшают подвод смазочно-охлаждающей жидкости и стружкообразование. Метчики устанавливают аналогично плашкам либо в патроны для них. Скорость работ составляет 5-12 для стали и 6-22 м/с для прочих материалов. При нарезании требуется охлаждение маслом либо эмульсией.
Ввиду различной конфигурации на станках их монтируют в разные держатели. Так, для лерок применяются леркодержатели, представленные воротками в виде рамок с 2 рукоятками. Плашка находится внутри и фиксируется тремя винтами, входящими в углубления на ее боках. Клуппы для раздвижных вариантов выполнены в виде косых рамок с 2 рукоятками. Полуплашки размещают в отверстии, регулируя размер нажимным винтом.

Перед нарезанием резьбы поверхность заготовки обрабатывают. Для наружного соединения требуется обеспечить меньший ее диаметр по отношению к внешнему диаметру резьбы. Данная разница составляет примерно 0,1-0,3 мм в зависимости от размера соединения. На торце снимают фаску, соответствующую высоте профиля, для формирования захода. Плашку монтируют с держателем в гнезде головки либо пиноли задней бабки. Скорость работ определяется типом материала. Так, для стальных заготовок она равна 3-4, для чугунных – 2-3, для латунных – 10-15 м/мин.
Общая информация, маркировка
Особенности геометрических параметров
Основными характеристиками NPT считаются:
- Угол между конусом и центральной осью трубы, который составляет 1°47’24” (1,7800 °).
- Угол профиля — 60°.
- Переменный шаг, измеряемый в нитях на дюйм (TPI).
- Интенсивность сужения, размер которой равен (в метрической системе) 62,5 мм на погонный метр. Параметр измеряется по изменению диаметра на заданном расстоянии.
Из определения следует, что характеристики соответствуют значениям наружного диаметра, поскольку одно и то же значение шага могут иметь несколько типоразмеров изделий.
Линейка обычно используемых размеров продукции, которая произведена в США или Канаде, составляет 1/8, ¼, 3/8, ½, ¾, 1, 1 ¼, 1 ½ и 2 дюйма. Трубки менее 1/8 дюйма иногда используются при монтаже трубопроводов сжатого воздуха, а для соединений, имеющих размеры более 2 дюймов, применяются другие конструктивные решения.

Маркировка труб NPT отличается рядом особенностей, обусловленных несовпадением размеров с устанавливаемыми по ГОСТ 6211-81. Указываются:
- Наружный диаметр D1;
- Наружный диаметр трубы D;
- Промежуточный диаметр D2;
- Шаг р.
Размеры, указанные большими буквами латинского алфавита, относятся к внешней резьбе, а маленькими – к внутренней.
Отметим, что такая маркировка выполняется по техническим нормативам ASME B1.20.1. Она указывает размер проходного сечения, а не внешний диаметр присоединительной арматуры.
Определение степени герметичности уплотнения
Как уже указывалось, шаг TPI измеряется количеством гребней (нитей) на дюйм. Между тем метрическая система измеряет расстояние между двумя гребнями. Эти разночтения могут стать причиной ошибок. Поэтому при монтаже резьбовых стыков с трубами по NPT используется практическое определение плотности стыка с применением манометра. С его помощью устанавливается наиболее плотная посадка, для чего применяется изменение давления потока протекающей жидкости. Тем больше испытаний при разнице в давлениях, тем точнее будет результат. Штуцер и резьбовой манометр монтируются «в свету», после чего производится поиск зазоров между манометром и смежной поверхностью. Это легче увидеть на «мужском» стыке, чем на «женском».
Далее при помощи штангенциркуля измеряют диаметры. Для замеров по наружным резьбам рекомендуется устанавливать штангенциркуль под небольшим углом: это увеличивает точность считывания. При замерах внутренних параметров NPT штангенциркуль располагают перпендикулярно оси трубы.
Если соединение трубы или фитинга уплотняется по расширяющейся поверхности (или в седле с перевернутым углом), то угол уплотнения лучше определять с помощью датчика угла. Датчик помещается на уплотняемую поверхность; если центральные линии соединения и датчика параллельны, то угол уплотнения определён верно. Для соединения, которое имеет внутреннюю резьбу, манометр вставляется в соединение, после чего используется датчик положения.
3 Как формируется трубная резьба – технология
Для создания NPT-соединений на промпредприятиях используются резьбонарезные специальные установки. Они оборудуются особым метчиком. Его крепят на шпинделе вращающегося типа, а само трубное изделие размещают на рабочей поверхности агрегата и закрепляют на ней.
 Трубная резьба
Весь процесс формирования резьбы идет в несколько этапов:
- Труба ставится в посадочное гнездо, фиксируется.
- Задается необходимая скорость перемещения шпиндельного узла и направление его вращения.
- Устанавливается метчик (оператор станка должен выбрать инструмент с подходящим размером). Головка приспособления обязательно закрепляется. Для этого используется спецзажим (он носит название поддерживающего).
- Запускается оборудование.
- Головка для нарезания резьбы подводится управляющей рукояткой к заготовке.
Классификация и определение резьбы
Резьба – один или несколько равномерно расположенных выступов, имеющих постоянную величину сечения, нанесенных на боковой поверхности цилиндра или конуса. Резьба используется в машинах, различных механизмах, инженерных конструкциях для соединения, уплотнения или заданного перемещения элементов конструкции.
Существует множество классификаций резьбы, которые отличаются по конструкционным и эксплуатационным признакам. Применительно к конструкции можно выделить различные типы резьбы в зависимости от формы поверхности (цилиндрическая, коническая), расположения на детали (наружная, внутренняя), форме профиля (треугольная, круглая, ленточная, трапецеидальная, прямоугольная, упорная), числу заходов (с одним или несколькими заходами), по направлению (правая и левая), в зависимости от использования единиц измерения (метрическая, дюймовая). Также различают резьбу общего назначения и специальную резьбу (для деталей определенного типа).
Размеры
Для рассматриваемого типа соединений используют дюймовую и метрическую размерности. Причем во втором случае один из элементов все равно выполнен в дюймовой размерности, а второй – в метрической системе. В первом случае оба элемента дюймовые. На основе этого применяются различные обозначения: для дюймового варианта используется стандартная аббревиатура, а для метрического – NPT-E. Метрическую размерность используют для нарезки резьбы при производстве адаптеров и переходников цилиндрической и конической конфигураций с разных сторон.
Конусность равна 1:16, величина угла составляет 3°34’48». Размеры резьбы NPT составляют 1/16 — 24 дюйма. Причем нужно учитывать, что для данных соединений отражают пропускной диаметр, а не наружный.

Схемы в ГОСТ отражают два значения длины: рабочей и расстояния между торцом и профилем. Также приводится три значения диаметра: наружный, внутренний и промежуточный. Их обозначают как d, d1 и d2 соответственно. Причем для наружной резьбы используются строчные буквы, для внутренней – заглавные. Шаг витков обозначают P.
Например, для NPT 1/4 рабочая длина и расстояние между торцом и плоскостью составляют 9,5 и 4,06 мм. Внешний, пропускной и промежуточный диаметры равны 1,358, 1,131 и 1,245 см соответственно. Частота витков– 18 на дюйм. Для NPT 1/2 рабочая длина и расстояние от торца до плоскости равны 13,5 и 8,13 мм. Значения наружного, пропускного и промежуточного диаметров – 2,122, 1,832 и 1,978 см соответственно. Частота витков — 14 на дюйм. Для NPT 1/8 рабочая длина и расстояние от плоскости до торца составляют 7 и 4,57 мм. Внешний, пропускной и промежуточный диаметры равны 1,027, 0,877 и 0,952 см соответственно. Данная резьба имеет 27 витков на дюйм. Для NPT 3/4 рабочая длина и расстояние от плоскости до торца составляют 14 и 8,61 мм. Наружный, пропускной и промежуточный диаметры равны 2,657, 2,367 и 2,512 см соответственно. Частота витков – 14 на дюйм.
Для всех вариантов рассматриваемых соединений угол вершины профиля равен 60°. Его высота — 0,86 мм. Шаг для варианта 1/8 равен 0,907, для 1/4 — 1,337, для 1/2 и 3/4 — 1,814 мм. Причем существует взаимосвязь между частотой витков и шагом профиля. Так, для шага 0,907 частота витков равна 28 на дюйм, для 1,337 – 19, для 1,814 – 14.
Основные параметры и профиль npt-соединения
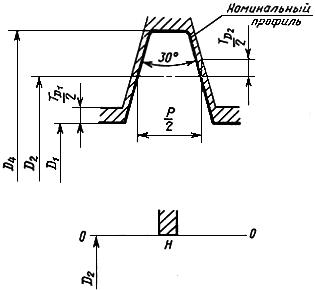
Конусное соединение нарезают на штуцерах следующим образом: на одном элементе выполняют наружный конус, на втором — внутренний с постоянным углом наклона конуса 3°34’49”, или 1:16.
Основные параметры резьбы npt обозначаются:
- Диаметры — внешний — d (наружная), D — внутренняя резьба, внутренний — d1, D1, промежуточный (средний) — d2, D2;
- Шаг профиля — р;
- Конус, угол в град. — f;
- Исходный треугольник, высота — Н;
- Профиль, рабочая высота — Н1;
- Радиус закругления впадины и вершины — R;
- Срез впадины и вершины — С.

Российский стандарт вводит обозначения для внутренней (Rc) или наружной (R) резьбы, левого исполнения (LH), правое по умолчанию не обозначают, цилиндрическую внутреннюю нарезку совместно с наружной конусообразной (Rp).
Стандарт США предписывает соблюдение параметров:
- резьбы — наружная (MNPT) или внутренняя (FNPT);
- номинальный D;
- кол. витков;
- группа исполнения профиля;
- класс точности — снаружи (A) и внутри (B).
Резьба npt размером 1/16…24 указывает на рабочий диаметр трубного изделия, на котором нарезают выполняют соединение, а не наружный диаметра штуцера. Каждый диаметр трубы требует своего шага резьбы
Требования технических регламентов к конусным соединениям
Конические резьбы от 1 до 2 дюймов NPT используются в соединениях, где требуется повышенная герметичность стыка, которая зависит от крутящего момента затяжки
Эффективное уплотнение особенно важно для труб, транспортирующих гидравлические жидкости, газы, пар. Они используются в широком спектре отраслей промышленности: электростанции, газ и нефть, химическая промышленность, производство и транспортировка на большие расстояния
Надёжность уплотнений зависит также от материалов труб. Кроме обычных стали и латуни, резьба НПТ используется также для арматуры, изготовленной из чугуна, бронзы и некоторых видов пластмасс, в частности, ПВХ, ПНД и нейлона.
Основные нормативные требования к рассматриваемой системе уплотнения:
- Соответствие показателей осевого смещения основной плоскости нормативным данным (кроме ANSI / ASME B1.20.1 используются также данные DIN 2999);
- Должны соблюдаться значения предельных отклонений диаметра D2;
- Оговаривается наименьшая допустимая глубина ввинчивания резьбовой части трубы или фитинга;
- Соблюдение профиля площадки при срезе выступов и впадин;
- Устанавливаются пределы отклонений угловых характеристик.
Две последних проверки могут не выполняться, если на то нет специальных указаний заказчика.
1 Главное о дюймовой резьбе – обратимся к стандартам
Конусность интересующей нас трубной резьбы составляет 1:16. А величина угла конуса равняется 3°34’48″. Стандарту NPT соответствует ГОСТ 1952 года №6111, который используется до настоящего времени на территории почти всех стран СНГ. В этом документе описывается дюймовая коническая резьба (ДКР) с профильным 60-градусным углом. Также NPT-стандарту соответствует ГОСТ 6211. Его ввели в действие в 1981 г. В нем указаны нормативы взаимозаменяемости ДКР.
 Дюймовая резьба
В прочих распространенных стандартах форму и размеры соединений NPT можно найти в следующих документах: 2999 (система DIN); 10255 и 1600 (нормативы BS); ANSI B36.10М. Размеры, указанные в них, аналогичны геометрическим параметрам, приведенным в ГОСТ 6111. Описываемый класс соединений представлен в двух конфигурациях. Она может быть внутренней и наружной. Трубные изделия с ДКР располагают специальным штуцером. Он выполнен в виде суженого конуса.
Поговорим о стандартах Америки и Европы
Если на бытовых коммуникациях постепенно отказываются от применения стальных труб, заменяя их на пластиковые или полипропиленовые, то в промышленности, особенно там, где используются опасные газы и жидкости с высокой температурой, давлением, огне-, пожароопасные необходимы трубопроводы, гарантирующие безопасность персонала и потребителей. В этих случаях на монтаже отдельные плети стальных магистралей соединяют конусной резьбой.
Самые распространенные зарубежные стандарты, регламентирующие форму и характеристики соединений npt:
- DIN 2999;
- BS 10255, BS 1600;
- ANCI/ ASME B 36. 10 M.
Действующий в Российской федерации Гост 6111- 52 «Резьба коническая дюймовая с углом профиля 60°» (ДКР) прописывает аналогичные параметры данного класса соединений разной конфигурации. Трубы с дкр снабжены конусообразным суженым штуцером, поэтому смежные элементы трубопроводов различного наполнения имеют максимально прочное соединение. Для водо-, газопроводных коммуникаций, изготовленных по ГОСТ 3262-75, конические соединения выполняют по ГОСТ 6111- 81.
Так как существует 2 вида размерности конусного соединения — в дюймах (США) и метрическая, то номенклатурное обозначение при метрической системе имеет аббревиатуру npr-E, при дюймовом — по умолчанию указывают npt. Норматив взаимозаменяемости конфигураций резьбы приведен в ГОСТ 6211- 81.
Коническое дюймовое сочленение применяется для магистралей, требующих особой прочности и уровня надежности — с взрыво-, пожароопасными, ядовитыми веществами, высокой температурой или давлением, выдерживающих большие статические и механические нагрузки, как трубопроводы нефти, газа, кислот, перегретого пара, в сфере машино- и станкостроения, при строительстве подземных переходов коммуникаций под автобанами. В быту такие соединения встречаются редко.

Camera mount Thread
В фотографии стандартизованы резьбы для сменных объективов, которые не зависят от производителя. Они называются «Резьбы для объективов» (lens thread). Резьба для объектива — предшественник соединения типа «байонет», преимущественно используемого в настоящее время. Объективы на резьбе использовались, главным образом, до 80-х годов 20 века. Однако, резьба для объектива M42 все еще представляет собой недорогую и практичную альтернативу для зеркальных фотоаппаратов с высококачественными линзами.Резьба для объективов M39x26 Gg (M39-Screw Thread M39 x 26Gg) M39-Screw Thread M39 x 26Gg — также известная, как Leica L-Mount — применялась в миниатюрных камерах с 1930-х годов. Компании, использовавшие эту резьбу:
- Leica
- Voigtlander
- Canon
- Ricoh
Высококачественные объективы с такой резьбой выпускаются до сих пор.Резьба для объективов M40 (M40-Screw Thread) M40-Screw Thread — очень редкий тип резьбы. Использовался, в основном, в 1930-е годы. Например, в камерах Praktiflex и Praktiflex II марки Practica. В настоящее время эта резьба используется в некоторых цифровых камерах.Резьба для объектива M42x1 (M42-Screw Thread M42 x 1.0) M42 — название для стандартизованной резьбы, которая использовалась в камерах Praktica, Voigtlander, Fujica ST, Ricoh и Pentax. M42 — преемник для устаревшей M39 резьбы, и применялась во времена, когда производитель еще не пытался привязать пользователей к использованию объективов с байонетами их собственного производства.Резьба для объектива T2 (T2-screw thread M42 x 0.75) T2 — старый стандарт Tamron. Существует множество адаптеров, подходящих к T2. Как от T2 к другим резьбам, так и наоборот. Для многих областей крепление T2 стало стандартом, например, для микроскопов, телескопов, проекторов.Резьба для объективов C-Mount 1″ x 32 TPI UN 2A Стандартная резьба для объективов цифровых камер со стандартным рабочим отрезком объектива, равным 17,526 мм.Резьба для объективов CS-Mount 1″ x 32 TPI UN 2A Аналогична C-Mount креплению, кроме стандартного рабочего отрезка объектива. CS-Mount имеет стандартный рабочий отрезок 12,5 мм.